- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
ड्राय बॅग निर्मिती प्रक्रिया: मटेरियल कटिंगपासून आरएफ वेल्डिंगपर्यंत
सीलॉक 27.12 मेगाहर्ट्झ रेडिओ फ्रिक्वेन्सी वेल्डिंग वापरून OEM आणि घाऊक खरेदीदारांसाठी कोरड्या पिशव्या तयार करते आणि ही प्रक्रिया समजून घेण्यासारखी आहे कारण एकसारख्या फॅब्रिकपासून बनवलेल्या दोन पिशव्या पूर्णपणे वेगळ्या पद्धतीने का कार्य करतात हे स्पष्ट करते. कोरड्या पिशवीचे वॉटरप्रूफिंग सामग्रीसह विकत घेतले जात नाही - ते उत्पादन लाइनवर तयार केले जाते, ज्या क्षणी शिवण वेल्डेड केले जातात. हे संपूर्ण उत्पादन क्रम चालते, तांत्रिक तपशीलासह जे सीम धारण करते की नाही हे ठरवते.
1. पहिला टप्पा: मटेरियल स्टेजिंग आणि कटिंग
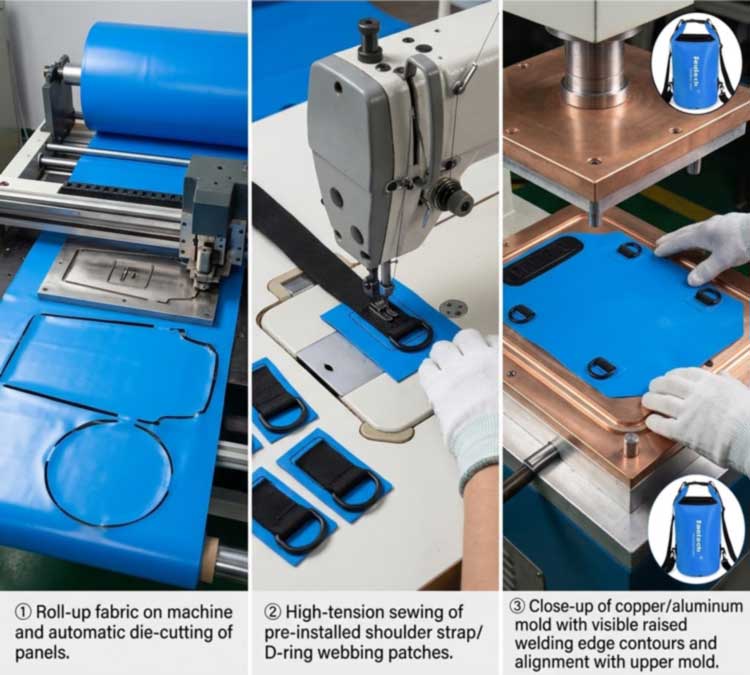
लेपित फॅब्रिकच्या रोलसह उत्पादन सुरू होते -पीव्हीसी ताडपत्रीकिंवाTPU- लॅमिनेटेड नायलॉन- काहीही कापण्यापूर्वी स्टेज केले आणि तपासले. येणारी तपासणी येथे महत्त्वाची आहे कारण कोटिंगची विसंगती, सामग्रीतील ओलावा आणि डाई लॉटमधील फरक या सर्व गोष्टी वेल्डिंग स्टेशनवर नंतर काय घडतात यावर परिणाम करतात.
पॅनल्सवर रोलमधून स्वयंचलित कटिंग प्रेसद्वारे अचूक डिझाइनच्या परिमाणांवर शिक्का मारला जातो. काटेकोरपणामुळे मोठ्या प्रमाणात रन एकसमान राहते: काही मिलिमीटर अंतर कापलेले पॅनेल वेल्डिंग डायच्या खाली योग्यरित्या बसणार नाही आणि वेल्ड लाइन त्याच्याबरोबर वाहते. येथे सामग्रीची कार्यक्षमता देखील सेट केली जाते, कारण पॅनेल नेस्टिंग प्रत्येक रोल ऑफकट करण्याऐवजी किती उत्पादन बनते हे निर्धारित करते.
2. टप्पा दोन: लोड-बेअरिंग भागांची पूर्व-विधानसभा
कोणत्याही गोष्टीवर शिक्कामोर्तब होण्यापूर्वी, उच्च-ताण औद्योगिक शिवणकाम भार सहन करणारे घटक — खांद्याचे हार्नेस, डी-रिंग वेबिंग पॅचेस, बाह्य खिसे आणि मजबुतीकरण पॅनेल — सपाट पॅनल्सवर जोडते.
येथे क्रम मुद्दाम आहे आणि ते तपशीलांपैकी एक आहे जे योग्यरित्या इंजिनियर केलेली बॅग स्वस्त बॅगपासून वेगळे करते: स्टिचिंग होतेआधीवॉटरप्रूफ सील तयार होतो, त्यामुळे तयार झालेल्या जलरोधक पडद्यामध्ये सुई कधीही प्रवेश करत नाही. सीलबंद शरीराला नंतर जोडलेली कोणतीही गोष्ट — डी-रिंग्ज, MOLLE अँकर, व्हॉल्व्ह — त्वचेतून शिवण्याऐवजी मजबुतीकरण पॅचवर वेल्डेड केली जाते.
3. स्टेज तीन: डाय सेटअप
प्रत्येक बॅग भूमितीला स्वतःचे टूलिंग आवश्यक असते. वेल्ड पॅटर्न सानुकूल डाईमध्ये अनुवादित केले जाते — विशेषत: मशिन केलेले पितळ किंवा ॲल्युमिनियम — वरच्या कडा ज्या वेल्डेड सीमचा अचूक आकार परिभाषित करतात. डाय प्लेटवर सेट केला जातो आणि पॅनेलवर संरेखित केला जातो.
डाय डिझाइन सीमला आकार देण्यापेक्षा अधिक करते. टीयर-सील तयार करण्यासाठी उभ्या केलेल्या काठाच्या प्रोफाइलला मशिन केले जाऊ शकते, जेथे वेल्ड आणि ट्रिम एज एकाच ऑपरेशनमध्ये तयार होतात आणि डाय कंडिशनचा परिणाम थेट परिणामांवर होतो: एक डाई ज्याने सपाटपणा गमावला आहे किंवा दूषिततेने उचलले आहे असमान दाब आणि ऊर्जा वितरण देते, जे अन्यथा चांगल्या सीममध्ये कमकुवत स्थान म्हणून दिसून येते. टूलींग क्षमता ही देखील कारखान्याला केवळ विद्यमान साचे पुन्हा भरण्याऐवजी नवीन आकार तयार करण्यास अनुमती देते - यासाठी आधारसानुकूल क्षमता आणि संरचना.
4. चौथा टप्पा: आरएफ वेल्डिंग — सीम प्रत्यक्षात कसा तयार होतो
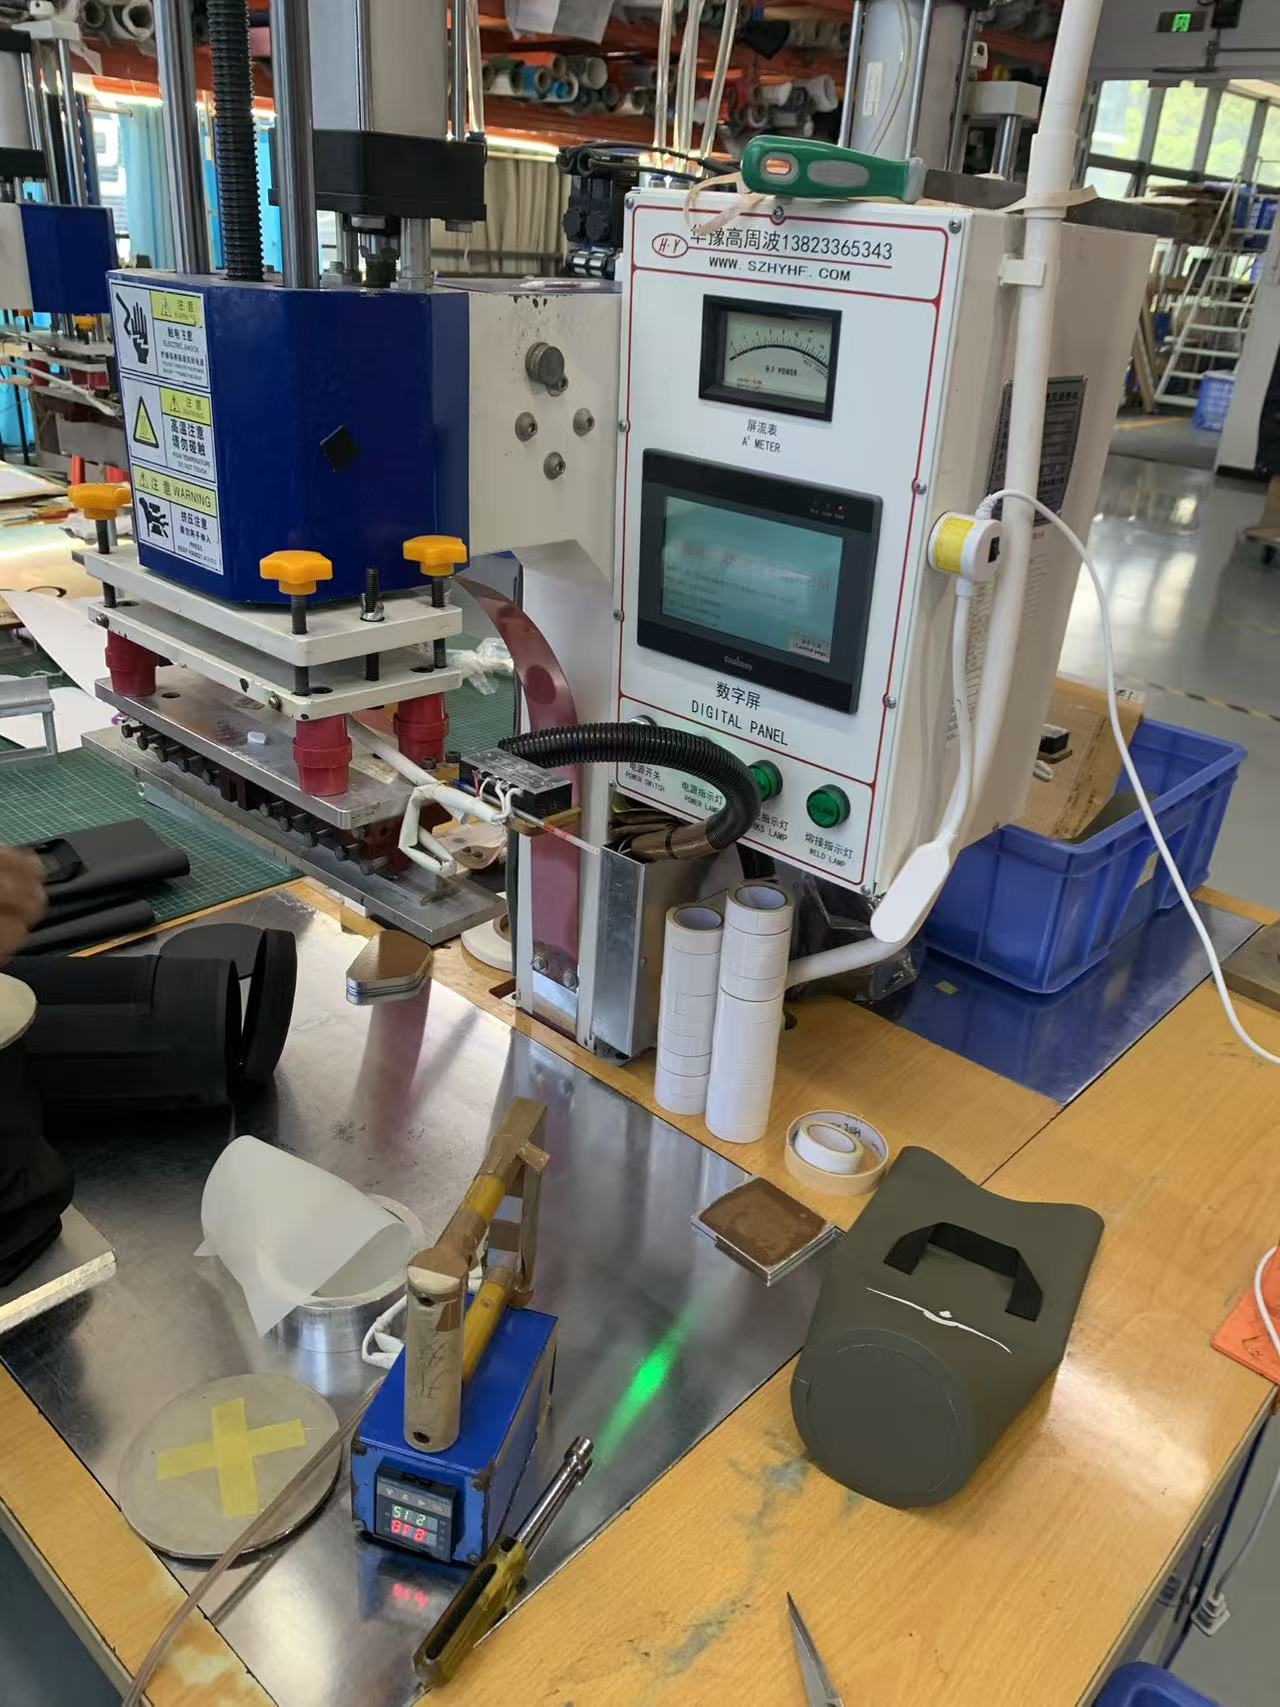
हा या प्रक्रियेचा गाभा आहे. रेडिओ फ्रिक्वेन्सी वेल्डिंग — ज्याला उच्च-फ्रिक्वेंसी किंवा डायलेक्ट्रिक वेल्डिंग देखील म्हणतात — बाह्य उष्णता स्त्रोताऐवजी इलेक्ट्रोमॅग्नेटिक फील्ड वापरून थर्मोप्लास्टिक्समध्ये सामील होते. अनुक्रमात चार टप्पे आहेत:
- लोड करत आहे.पटल वरच्या डाई आणि खालच्या प्लेटच्या दरम्यान ठेवलेले आहेत, डायने वेल्डचा आकार परिभाषित केला आहे.
- दाब.क्लॅम्पिंग फोर्स थरांना घनिष्ठ संपर्कात आणते — त्याशिवाय, वितळलेले पॉलिमर एकाच वस्तुमानात मिसळू शकत नाही.
- आरएफ सक्रियकरण.जनरेटर सर्व इलेक्ट्रोड्सवर 27.12 MHz वर उच्च-फ्रिक्वेंसी ऊर्जा लागू करतो. पर्यायी क्षेत्रामुळे पदार्थातील ध्रुवीय रेणू वेगाने दोलायमान होतात आणि त्या अंतर्गत आण्विक घर्षणामुळे उष्णता निर्माण होते.आतसामग्री पृष्ठभागावरून आत आणण्याऐवजी.
- दबावाखाली थंड होणे.पॉवर थांबते परंतु शिवण घट्ट होत असताना क्लॅम्पिंग चालू राहते. खूप लवकर दाब सोडणे हे कमकुवत वेल्डचे सर्वात सामान्य कारण आहे.
उष्णतेचा उगम पदार्थामध्ये होत असल्यामुळे, दोन्ही स्तर एकाच वेळी फ्यूजन तापमानापर्यंत पोहोचतात आणि चिकटवता, सॉल्व्हेंट्स किंवा धागा न ठेवता एका सतत वस्तुमानात जोडतात. योग्यरित्या अंमलात आणलेले आरएफ वेल्ड सामान्यत: मूळ सामग्रीइतके मजबूत असते — आणि म्हणूनच योग्यरित्या तयार केलेल्या कोरड्या पिशवीमध्ये सीम हा कमकुवत बिंदू नसतो.
5. आरएफ वेल्डिंग का, आणि ते काय वेल्ड करू शकत नाही
आरएफ वेल्डिंग केवळ ध्रुवीय थर्मोप्लास्टिक्सवर कार्य करते - ज्याचे रेणू इलेक्ट्रोमॅग्नेटिक फील्डला प्रतिसाद देतात. त्यामध्ये PVC, PU आणि TPU, TPU-कोटेड फॅब्रिक्स, EVA, आणि PET आणि नायलॉनच्या विशिष्ट श्रेणींचा समावेश आहे. पॉलिथिलीन आणि पॉलीप्रॉपिलीन सारख्या नॉन-पोलर पॉलीओलेफिन RF उर्जा खराबपणे शोषून घेतात आणि RF-प्रतिक्रियाशील कोटिंग्ज किंवा टाय लेयर्सशिवाय RF वेल्डेड करता येत नाहीत; त्याऐवजी त्यांना हॉट-एअर, हॉट-वेज किंवा आवेग पद्धती आवश्यक आहेत.
ते मटेरियल अवलंबित्व ही स्पेसिफिकेशन समस्या आहे, ट्रिव्हिया पॉइंट नाही: हे एक कारण आहे की पीव्हीसी आणि टीपीयू ड्राय बॅग श्रेणीवर वर्चस्व गाजवतात. या सामग्रीसाठी, RF गरम हवा, गरम पाचर किंवा आवेग वेल्डिंगपेक्षा अधिक मजबूत सीम तयार करते, म्हणूनच हे सर्व उद्योगांमध्ये हवाबंद आणि द्रव-घट्ट उत्पादनांसाठी मानक आहे — ट्रक कव्हर आणि इन्फ्लेटेबलपासून ते वैद्यकीय द्रव पिशव्यांपर्यंत, जेथे हर्मेटिक सील पर्यायी नाही.
6. वेल्ड गुणवत्ता ठरवणारे मापदंड
वेल्ड हे चार सेटिंग्जचे उत्पादन आहे, जे एकदा सेट करून विसरले जाण्याऐवजी प्रत्येक सामग्री आणि जाडीसाठी प्रमाणित केले जाते:
| पॅरामीटर | ते काय नियंत्रित करते | अयशस्वी मोड चुकीचा असल्यास |
|---|---|---|
| आरएफ शक्ती | सील क्षेत्रामध्ये अंतर्गत हीटिंगचा दर | खूप कमी: अपूर्ण संलयन. खूप जास्त: बर्न-थ्रू, पातळ होणे |
| राहण्याची वेळ | किती वेळ ऊर्जा वापरली जाते | लहान: थंड वेल्ड. लांब: साहित्याचा ऱ्हास |
| दाब | स्तरांमधील संपर्काची घनिष्ठता | कमी: शून्यता आणि चॅनेल. जास्त: पिळून काढणे आणि एक पातळ, ठिसूळ शिवण |
| थंड होण्याची वेळ | क्लॅम्प अंतर्गत घनीकरण | लवकर सोडले जाते: सीम सेट होण्याआधी वेगळे खेचते |
स्केलसाठी संदर्भ बिंदू म्हणून, काही सेकंदांच्या वेल्डसह पातळ पीव्हीसी फिल्म सील करणे आणि थंड होण्याचा वेळ सील क्षेत्रावर काही शंभर वॅट्सच्या क्रमाने काढतो — जड ताडपत्री आणि मल्टी-लेयर लॅमिनेटला जास्त प्रमाणात आवश्यक आहे. अनेक मटेरियल व्हेरिएबल्स या सेटिंग्जमध्ये बदल करतात: PVC मधील प्लास्टिसायझर पातळी, ओलावा सामग्री, रंगद्रव्ये आणि फिलर्स, फॅब्रिक विणणे आणि फिल्मची जाडी हे सर्व सामग्री ऊर्जा कशी शोषते ते बदलते. म्हणूनच रंग बदलणे किंवा नवीन फॅब्रिक बॅच प्रक्रियेसाठी आपोआप तटस्थ नसते आणि वेल्ड्स गृहीत धरण्याऐवजी पुन्हा योग्य का असतात.
7. पाचवा टप्पा: कूलिंग, ट्रिमिंग आणि फायनल असेंब्ली
वेल्डेड पॅनेल्स एका समर्पित कूलिंग झोनमध्ये जातात त्यामुळे बॉण्ड विकृत न होता सेट होतो, त्यानंतर बॅग फ्लॅशने ट्रिम केली जाते आणि वळते. उत्पादन पूर्ण करणाऱ्या घटकांना अंतिम असेंब्ली बसते: रोल-टॉप क्लोजर आणि बकल्स, निर्दिष्ट केलेल्या झिपर, पट्ट्या, हँडल्स, पर्ज व्हॉल्व्ह आणि पारदर्शक विंडो पॅनेल — जे स्वतः समान सतत त्वचेचा भाग म्हणून शरीरात वेल्डेड केले जातात. भार वाहून नेणारे हार्डवेअर जलरोधक पडद्याला छेद न देता, वेल्डेड मजबुतीकरण पॅचवर जोडलेले असते.
8. सहावा टप्पा: ते पाठवण्यापूर्वी चाचणी
वेल्डेड सीम गृहित धरण्याऐवजी सत्यापित केले जाते. रन स्टार्टवर, पॅरामीटर सेट पूर्ण फ्यूजन तयार करत आहे याची पुष्टी करण्यासाठी नमुना वेल्डवर पील चाचण्या ओढल्या जातात — अपयश मोड स्वतःच निदानात्मक आहे, कारण इंटरफेसवर स्वच्छपणे सोलणारा सीम अपुरा बाँडिंग दर्शवतो, तर बेस मटेरियलमधून अश्रू येणारे वेल्ड त्याच्या सभोवतालच्या फॅब्रिकपेक्षा मजबूत असल्याचे दर्शवते.
तयार झालेल्या पिशव्या नंतर नमूद केलेल्या IPX रेटिंगच्या विरूद्ध पूर्ण पाण्यात विसर्जन चाचणीतून जातात, हँडल आणि अँकरवर 1,500 पेक्षा जास्त सायकल कव्हरिंग लोड टेस्टिंग, झिपर केलेल्या मॉडेल्सवर 3,000 सीलबंद-झिपर सायकल, तन्य आणि बाँडिंग स्ट्रेंथ, सॉल्ट स्प्रे, घर्षण प्रतिरोध, रंगाचा वेगवान फरक, प्रत्येक बॅच थ्री-स्टेज कंट्रोल चालवते — इनकमिंग फॅब्रिक आणि हार्डवेअरवर IQC, वेल्ड्सवर IPQC आणि लाइनमध्ये प्रक्रिया, AQL सॅम्पलिंगसह OQC, बॅच विसर्जन चाचणी आणि स्वाक्षरी केलेले सोन्याचे-नमुने तुलना — SGS किंवा QIMA तपासणी उपलब्ध आहे.गुणवत्तेची मानके प्रत्येक उत्पादनावर लागू होतात.
9. का वेल्डेड बीट्स शिवलेले आणि टेप केलेले
शिवलेला शिवण जलरोधक थरातून सुईला हजारो वेळा ढकलतो, नंतर छिद्र झाकण्यासाठी टेपवर अवलंबून असतो. टेप फ्लेक्सिंग, वय, उष्णता आणि ओरखडा सह उचलते आणि एकदा ते झाले की, प्रत्येक सुई छिद्र एक प्रवेश बिंदू आहे. वेल्डेड सीमला झाकण्यासाठी छिद्र नसतात - लेपित स्तर एका सामग्रीमध्ये मिसळले जातात. हलक्या पावसापेक्षा विसर्जनात टिकून राहिलेल्या कोणत्याही पिशवीसाठी, हा निर्णायक फरक आहे आणि त्यामुळेच चेहऱ्याचे फॅब्रिक कितीही चांगले असले तरीही अस्सल जलरोधक उत्पादनांसाठी वेल्डेड बांधकाम आधारभूत आहे.
10. या प्रक्रियेवर तयार केलेली उत्पादने
समान वेल्डेड प्रक्रियेवर उत्पादित केलेले मॉडेल, प्राधान्यक्रमापेक्षा प्रकारानुसार आयोजित केले जातात:
| प्रतिमा | मॉडेल | क्षमता | साहित्य | रेटिंग | उत्पादन पृष्ठ |
|---|---|---|---|---|---|
|
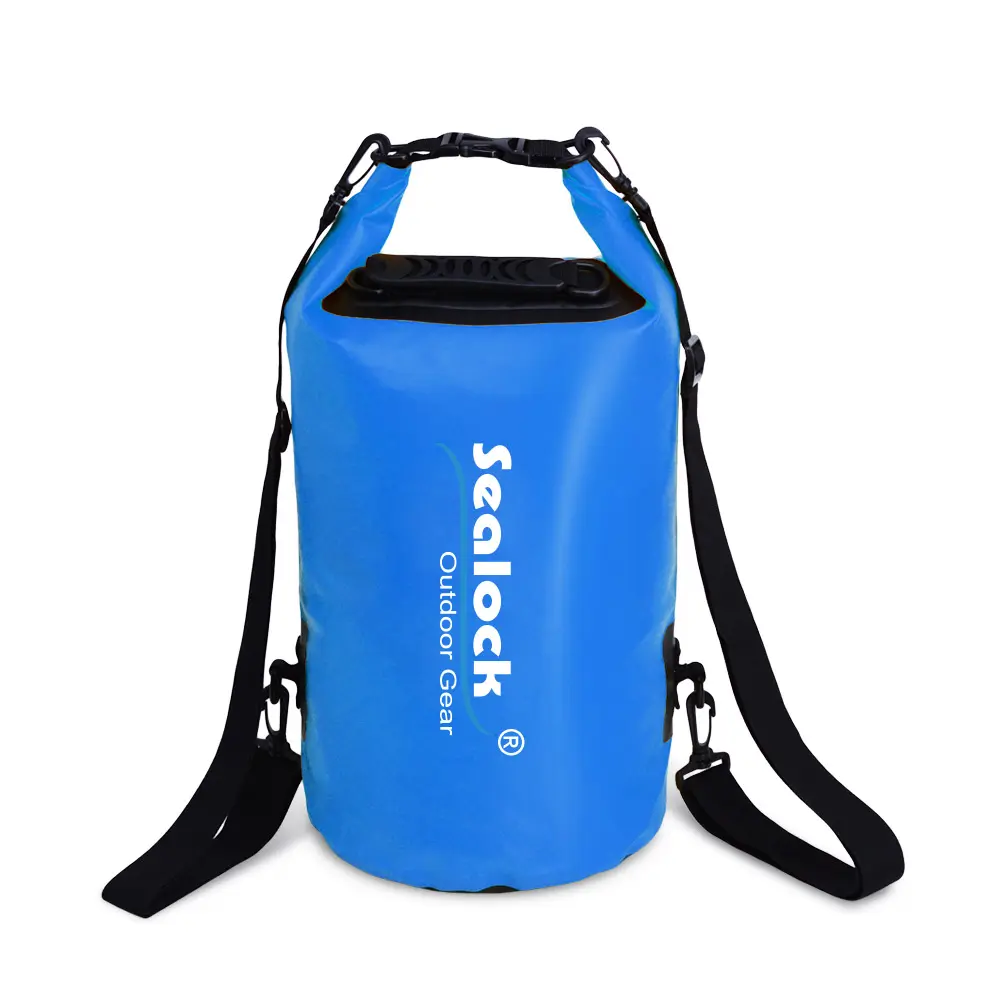
SL-D002 ड्राय बॅग | 5-63L | 0.5 मिमी 500 डी पीव्हीसी | IPX7 | पहा |

|
SL-E102 बॅकपॅक ड्राय बॅग | 15 / 20L | 500D PVC, ड्युअल सील | IPX7 | पहा |
|
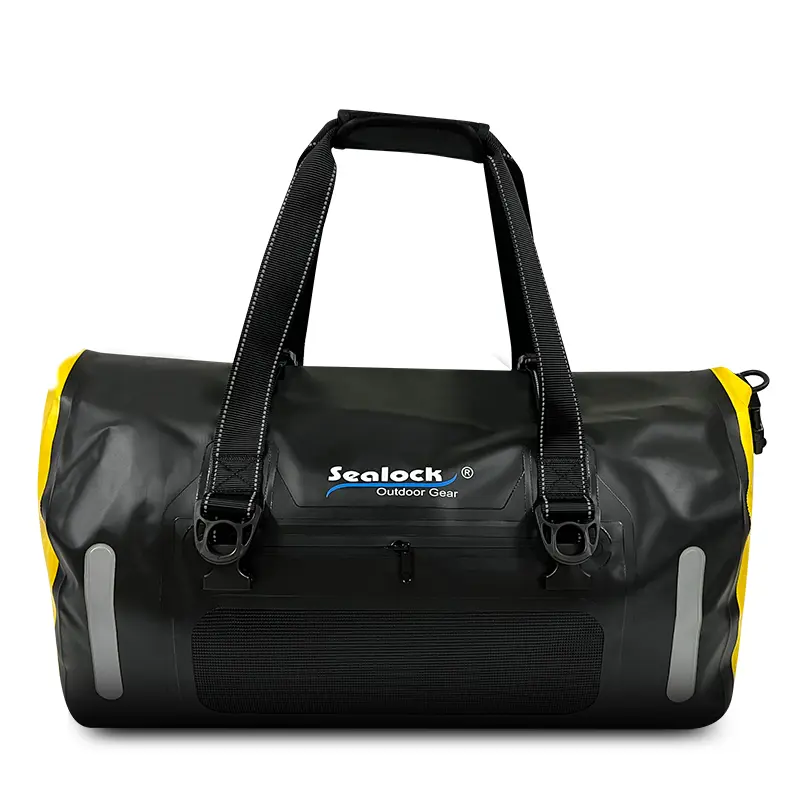
SL-K099 डफेल | 40 / 60L | 840D TPU | IPX7 | पहा |
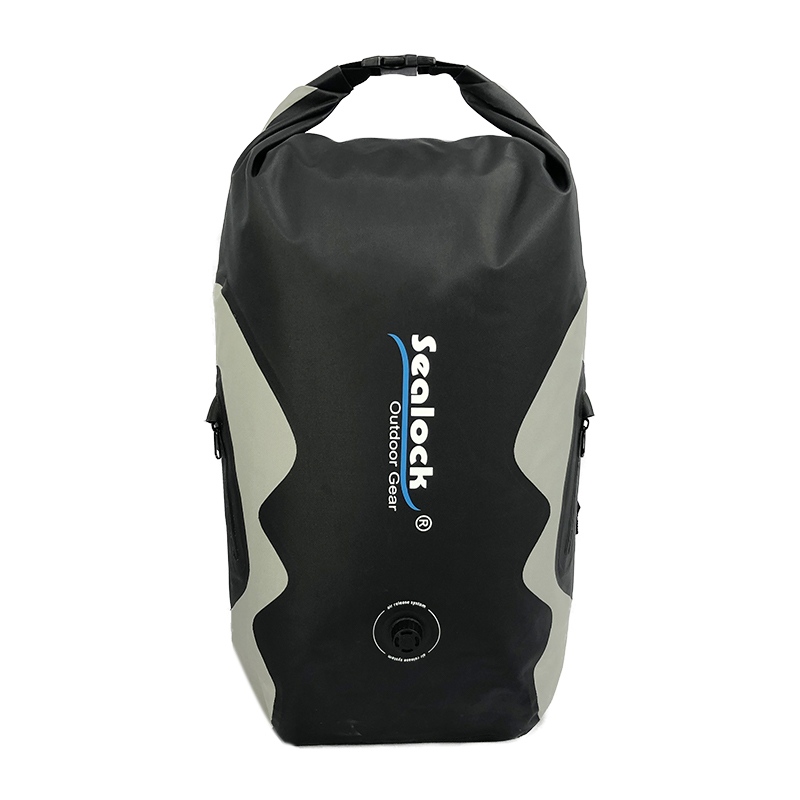
|
SL-E070 ड्राय बॅकपॅक | 25L | 420D TPU | IPX8 | पहा |
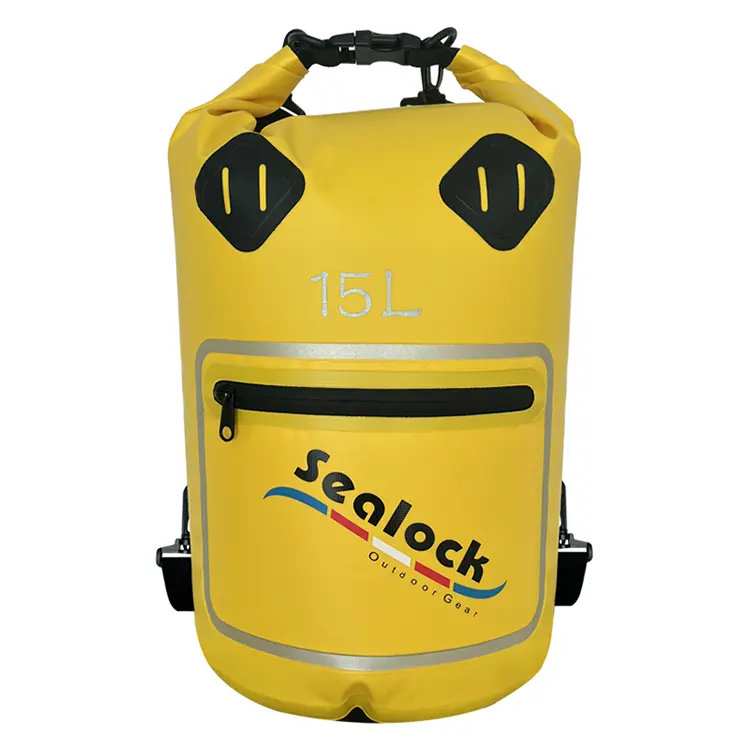
|
SL-D693 विंडो ड्राय बॅग | 15 / 20L | 500D PVC + PVC फिल्म | IPX7 | पहा |
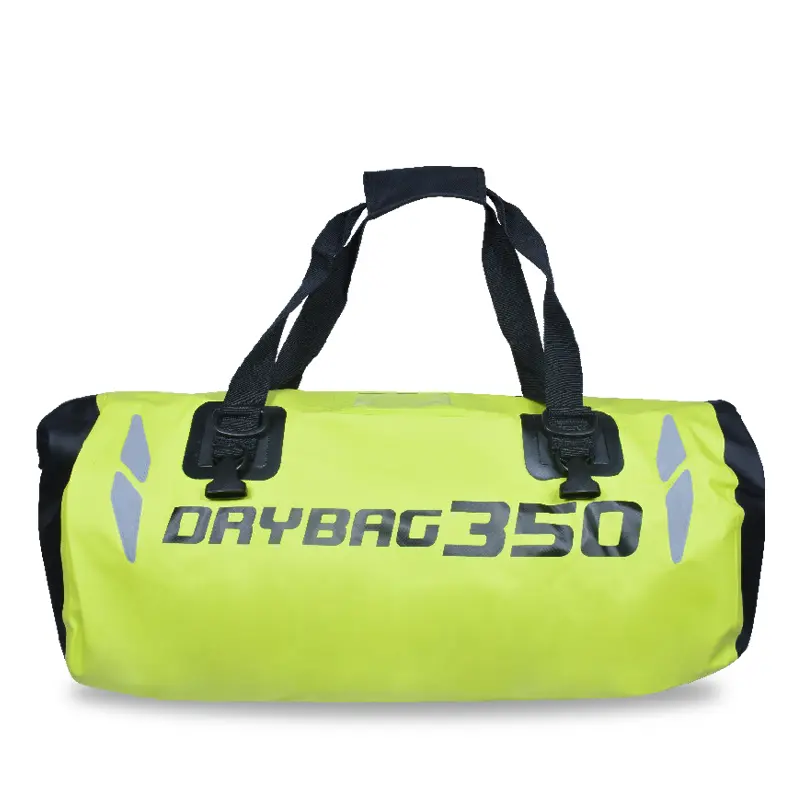
|
SL-C619 मोटरसायकल बॅग | 35 / 50L | 500D PVC | IPX6 | पहा |
पूर्ण श्रेणी खाली बसतातकोरड्या पिशव्या, कोरड्या बॅकपॅक, आणिडफेल्स. स्केच, सॅम्पल किंवा टार्गेट स्पेकमधून ग्राउंड-अप डेव्हलपमेंट समर्थित आहे — नवीन भूमिती म्हणजे नवीन टूलिंग, जे अडथळ्याऐवजी मानक विकास मार्गाचा भाग आहे. MOQ 300 pcs, नमुने 7-15 दिवसांत, 30-45 दिवसांत मोठ्या प्रमाणात, डोंगगुआन, चीन किंवा हो ची मिन्ह सिटी, व्हिएतनाम येथून.
11. वारंवार विचारले जाणारे प्रश्न
प्रश्न: माझी पॉलीथिलीन किंवा पॉलीप्रॉपिलीन बॅग आरएफ वेल्डेड का केली जाऊ शकत नाही?
उ: कारण ते पॉलिमर नॉन-ध्रुवीय असतात — त्यांचे रेणू विद्युत चुंबकीय क्षेत्राला क्वचितच प्रतिसाद देतात, त्यामुळे जवळजवळ कोणतीही आंतरिक उष्णता निर्माण होत नाही. त्यांना आरएफ-रिॲक्टिव्ह कोटिंग्स किंवा टाय लेयर्स किंवा हॉट-एअर किंवा इंपल्स वेल्डिंगसारख्या वेगळ्या पद्धतीची आवश्यकता असते. PVC आणि TPU वर वेल्डेड वॉटरप्रूफ बॅगचे वर्चस्व हे एक मुख्य कारण आहे.
प्रश्न: फॅब्रिकच्या तुलनेत वेल्डेड सीम किती मजबूत आहे?
A: योग्यरित्या वेल्डेड केलेले, शिवण सामान्यत: मूळ सामग्रीइतके मजबूत किंवा मजबूत असते. पील टेस्टमध्ये, इंटरफेसमध्ये वेगळे होण्याऐवजी बेस फॅब्रिकमधून चांगले वेल्ड फाडते — जर शिवण स्वच्छपणे सोलले तर, पॅरामीटर्स चुकीचे होते.
प्रश्न: आम्ही रंग बदलला आणि वेल्ड्स निकामी होऊ लागले — असे का होईल?
A: रंगद्रव्ये आणि फिलर सामग्री RF ऊर्जा कशी शोषते ते बदलतात, जसे की प्लास्टिसायझर पातळी, आर्द्रता आणि जाडी. नवीन रंग किंवा फॅब्रिक बॅचसाठी भिन्न शक्ती, निवास किंवा दबाव सेटिंग आवश्यक असू शकते. "समान सामग्री" म्हणजे "समान सेटिंग्ज" असे गृहीत धरून वेल्ड्स रनच्या सुरूवातीस पील चाचण्यांसह पुन्हा पात्र केले पाहिजेत.
प्रश्न: जलरोधक पिशवीवर टेप केलेला शिवण कधीही स्वीकार्य आहे का?
उत्तर: हलक्या पावसाच्या संरक्षणासाठी ते कार्य करू शकते, परंतु विसर्जनासाठी नाही. स्टिचिंग जलरोधक थराला हजारो वेळा छिद्र करते आणि त्या छिद्रांना झाकणारा टेप फ्लेक्सिंग, उष्णता आणि वयाने उचलतो. स्पेसिफिकेशनमध्ये सबमर्सिबल असेल तर ते वेल्डेड करावे लागेल.
प्रश्न: सानुकूल पिशवीचा आकार खर्च आणि लीड टाइम का जोडतो?
उ: प्रत्येक भूमितीला स्वतःचे मशीन केलेले डाय आवश्यक आहे, जे एक-वेळ टूलिंग खर्च आहे आणि सॅम्पलिंग सुरू होण्यापूर्वी लीड-टाइम पायरी आहे. हेच कारण आहे की सध्याच्या मॉडेलवर रंग बदलण्यापेक्षा नवीन आकार अधिक किमान आहे.
प्रश्न: भिन्न साहित्य एकमेकांना वेल्डेड केले जाऊ शकते?
A: सुसंगत ध्रुवीय साहित्य असू शकते — PVC तारपॉलिन बॉडीमध्ये वेल्ड केलेली पारदर्शक PVC फिल्म विंडो हे एक नियमित उदाहरण आहे. भिन्न पॉलिमर, किंवा ध्रुवीय नसलेल्या सामग्रीसह ध्रुवीय मिसळणे, जेथे बाँड अयशस्वी होतात, त्यामुळे सॅम्पलिंग टप्प्यावर सामग्रीची जोडणी निश्चित केली जाते.
प्रक्रिया वॉकथ्रू किंवा नमुन्यांची विनंती करा
वेल्डिंग लाइनच्या व्हिडिओ वॉकसाठी, वेल्ड चाचणी डेटा, नमुने किंवा संपूर्ण OEM/ODM प्रस्ताव,चौकशी सबमिट करा. सीलॉक 24 तासांच्या आत खरेदी चौकशीला उत्तर देते.